
Ponsse Cabeçotes Série H – Circuitos Hidráulicos, Componentes e Sistema Elétrico – Manual em PDF
Original price was: $39.95.$24.95Current price is: $24.95.
Manual técnico completo em português dos cabeçotes Ponsse Série H (H5, H6, H7, H8): circuitos hidráulicos, bloco de válvulas, bomba proporcional, sistema elétrico, unidade de corte, tensor de corrente CT e CT+, tilt, alimentação de rolos, medição de comprimento e diâmetro, facas desgalhadoras, calibração e equipamentos opcionais.
Description
Ponsse Cabeçotes Série H — Circuitos Hidráulicos, Componentes e Sistema Elétrico
Este é o material de formação e referência técnica da Ponsse para os cabeçotes harvester da Série H, reunido num único documento em português com 172 páginas. Cobre desde o circuito hidráulico da máquina base e do cabeçote até à afiação das facas desgalhadoras, passando pelo sistema elétrico, pela unidade de corte, pelo tilt e por todos os sistemas de medição. É o tipo de documento que se consulta com o multímetro e o manómetro na mão, não apenas para ler.
O texto está escrito em linguagem de oficina e não de catálogo comercial: indica pontos de medição, valores de pressão, correntes em mA, tempos de rampa em ms, resoluções de sensor em graus/pulso, ordens de aperto e a sequência correta de afinação. Serve tanto para o técnico que faz a manutenção diária como para quem está a instalar ou a substituir um cabeçote completo na máquina base.
Detalhes do Ficheiro
- Tipo de documento: Manual técnico / material de formação de produto
- Marca: Ponsse
- Família de produto: Cabeçotes harvester Série H
- Modelos abrangidos: H5, H6, H7, H8
- Máquinas base referidas: Beaver, Fox, Ergo, Bear
- Idioma: Português
- Número de páginas: 172
- Formato: PDF
- Temas principais: Circuito hidráulico Harvester, bloco de válvulas, sistema elétrico, unidade de corte, tilt, alimentação de rolos, medição de comprimento, medição de diâmetro, facas desgalhadoras, calibração
Conteúdo Abrangido
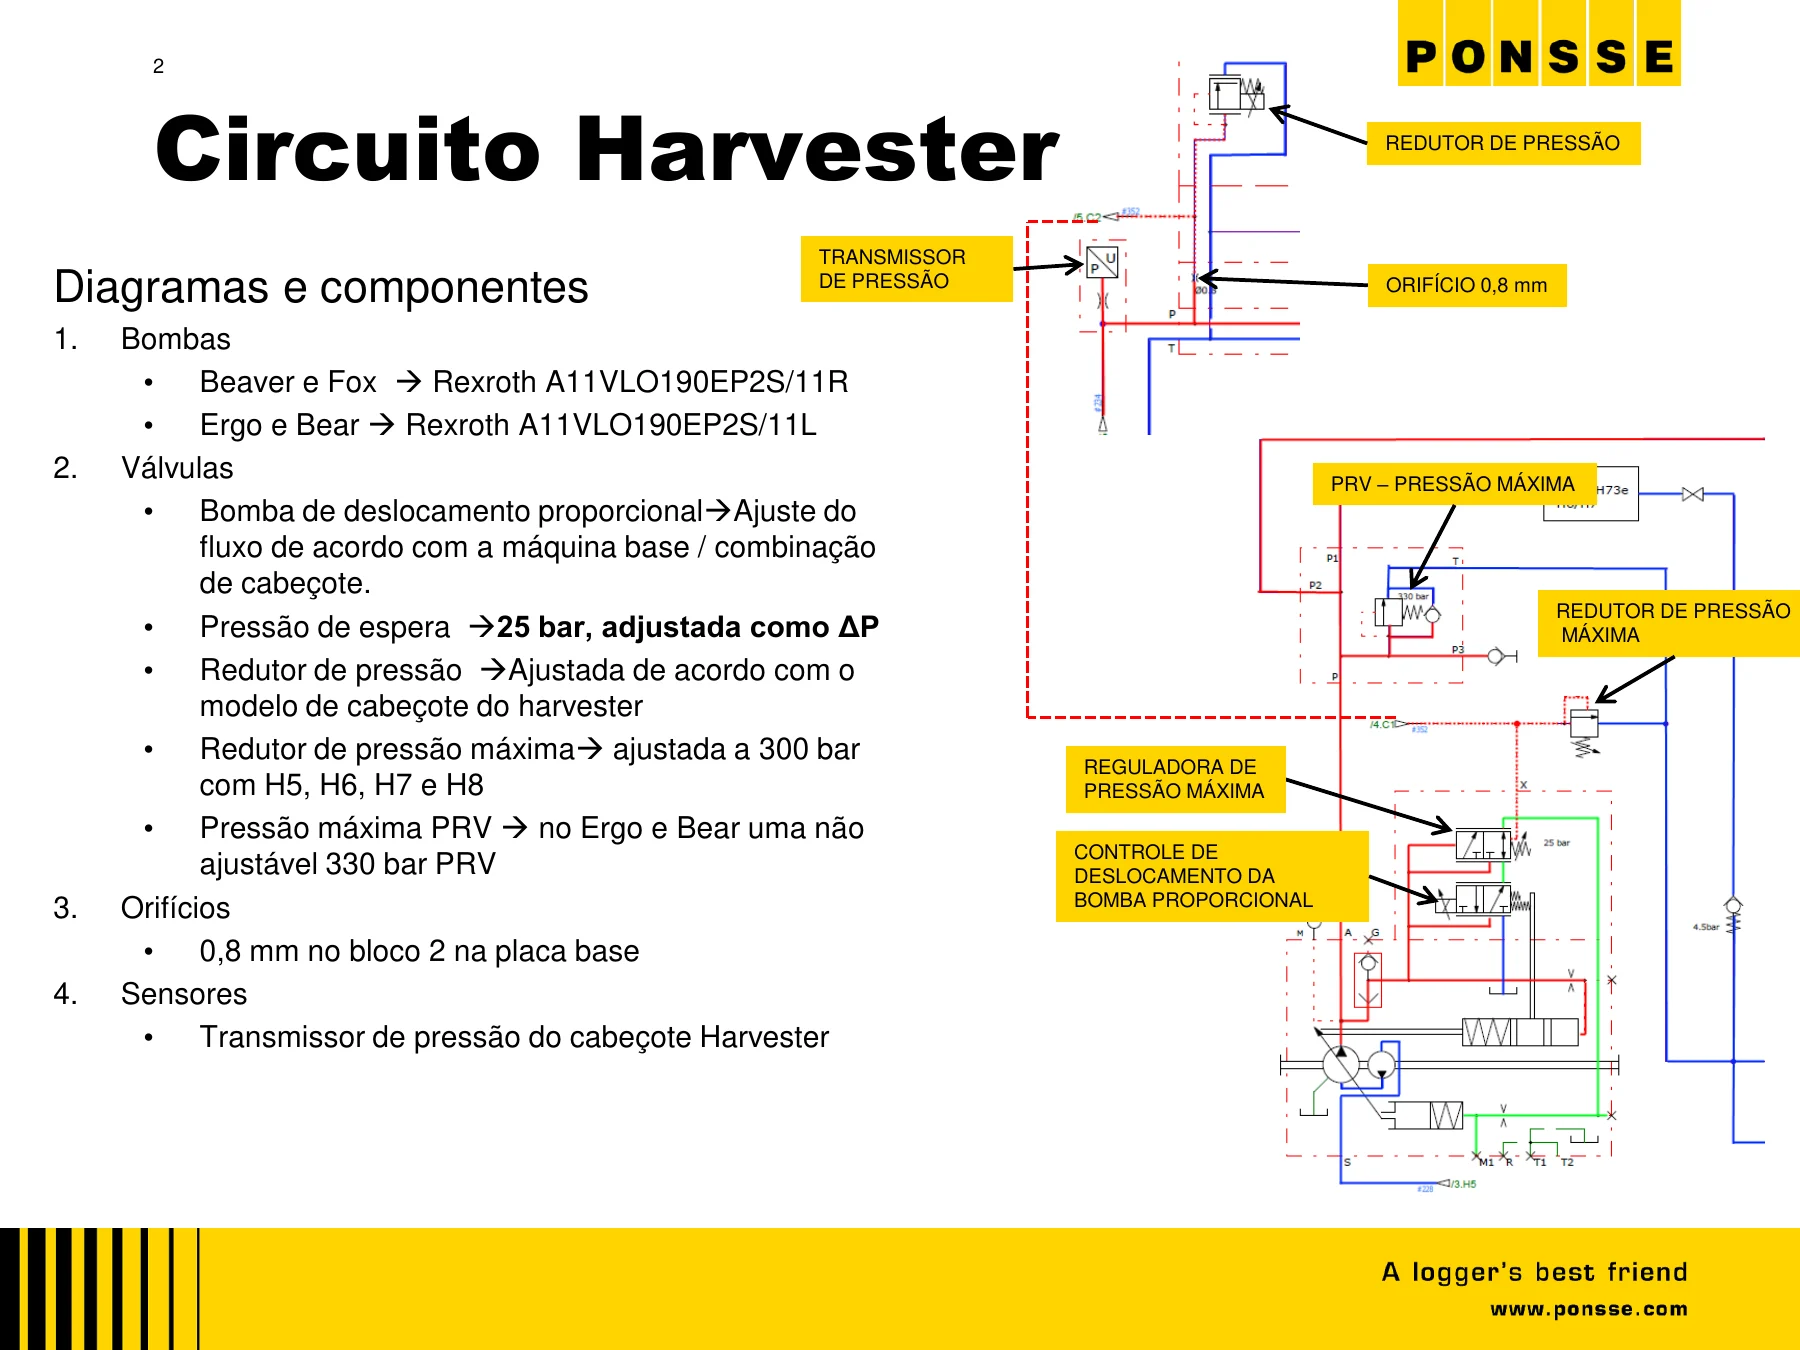
- Circuito Harvester — Diagramas e Componentes
- Bombas: Rexroth A11VLO190EP2S/11R nos Beaver e Fox; Rexroth A11VLO190EP2S/11L nos Ergo e Bear
- Válvulas: bomba de deslocamento proporcional, pressão de espera de 25 bar como ΔP, redutor de pressão, redutor de pressão máxima a 300 bar com H5 a H8, PRV de 330 bar não ajustável no Ergo e Bear
- Orifícios: 0,8 mm no bloco 2 da placa base
- Sensores: transmissor de pressão do cabeçote Harvester
- Controle do Circuito Harvester
- Configurações da válvula e da bomba proporcional via Serviços → configurações → máquina base-controles → bomba proporcional
- Níveis de controle: alimentação lenta e outros movimentos a 430 mA; operação da grua a 480 mA, faixa ideal entre 470 e 490 mA; curva de controle da serra em linha reta abaixo de 1600 rpm no programa 4.715
- Rampas: serra no fim da rampa, rampa de acabamento de 300 ms nas configurações de fábrica
- Configurações adicionais: filtragem de 50 ms (Ergo, Bear) ou 150 ms (Fox, Beaver), com faixa de trabalho entre 50 e 200 ms
- Transmissor de Pressão do Cabeçote
- Calibração com medidor de pressão, cálculo de médias antes de alterar a calibração
- Tabela de conversão A/D para bar e leitura no Opti
- Válvula Redutora de Pressão
- Verificação do ΔP primeiro: deve ficar em 25 ± 1 bar
- Níveis por função: base 338 mA, controlo do rotor 453 mA, carga do travão de corrente 453 mA, suspensão ativa 493 mA, cabeçote para cima 373 mA, alimentação lenta 530 mA, alimentação rápida 530 mA, serra 530 mA
- Redução da serra e das pressões de alimentação para 250–260 bar em desbastes e florestas menores, mantendo o regulador mecânico nos 300 bar
- Filtragem de 50 ms e rampas de subida a 0 ms
- Ajuste de Potência
- Alimentação rápida: aumento de RPM para aquecimento do motor, variação de 100–120 rpm com duração de 220–320 ms
- Ajuste de potência em picos de carga: redução inicial de 70 rpm e queda do caudal da bomba a 50 mA
- Exemplo prático com Ergo e H7 a 550 mA de alimentação rápida
- Bloco de Válvulas do Cabeçote
- Projetado em conjunto pela Ponsse e Parker, específico para uso em harvester
- Válvula proporcional para a serra, válvula check do tensor da corrente, válvulas redutoras de pressão em série 135 > 45 > 35 bar (CT tensor) ou 135 > 35 > 45 bar (CT + tensor)
- Bloco de alimentação com carretel único de 400 l/min, suficiente para o cabeçote H8 no Bear
- PRV principal de 330 bar e alimentação PRV 330 bar interna
- Funções de tilt, rotor, facas traseiras, facas dianteiras e rolos com reguladores MR e PRVs individuais
- Pontos de medição MP, MP1, MP2, MP3, DR e LS MP
- Ajuste dos Redutores de Pressão
- Sequência com tensor CT: roda de medição 135 bar, tensor da corrente 45 bar, pré-controle 35 bar
- Sequência com tensor CT+: acrescenta o tensor da corrente a 35 bar
- Sistema Elétrico
- Módulo do cabeçote Harvester, sistema OptiControl, conectores Deutsch e ferramenta ST0302 para crimpagem
- Esquemas elétricos VS0080 com ligações da máquina base, sensores e válvulas
- Identificação do tipo de válvula por tensão no pino J2-12: 0 V para válvulas de 2 posições, 12 V para válvulas de centro fechado (H53, H60, H73), resistor de aproximadamente 4 V com 22 kΩ para válvula proporcional Parker
- Tabelas de pinagem completas dos conectores J1, J2, J3, J4 e J5
- Sensores analógicos e digitais: transmissor de pressão, sensor de diâmetro, sensor de temperatura externa, sensores das facas dianteiras, sensor de comprimento, sensor de posição da serra, sensor de tilt
- Unidade de Corte e Mecanismos da Serra
- Geometria específica do H5 para árvores menores, alojamento da serra reforçado com caixa de proteção
- Corrente dentada diretamente no eixo do motor da serra, sem eixos ou engrenagens adicionais
- Motor de serra de 30 cc, dreno ligado à linha de drenagem do bloco de serra
- Válvula check na linha de drenagem contra picos de pressão
- Controlo de posição da serra por sensores indutivos no CT e sensor de pulso no CT+
- Tensor Hidráulico da Corrente
- Ajustes de fábrica: CT a 45 bar, CT+ a 35 bar
- Tensionamento bloqueado durante a serragem, com válvula de retenção a permitir compensação se a corrente esticar no corte
- Estrutura CT: quadro deslizante, rolamentos deslizantes, placas de fixação, procedimento de troca da serra
- Ajuste dos sensores de posição da serra e distância de sensibilidade de 1 mm
- Tensor CT+
- Padrão no H5, opcional nos H6, H7 e H8
- Óleo da corrente e pressão de tensão através de canais no chassis do tensor, sem mangueiras no alojamento do sabre
- Rolamentos de bronze com canal de lubrificação, quatro selos a separar óleo, pressão e canais
- Tensor automático da corrente a 35 bar com mola de pré-tensão
- Sensor de pulso com 128 pulsos por volta, engrenagem 121:12, resolução de 0,07 graus por pulso
- Controlo da serra com apenas um sensor e recalibração automática da posição home
- Otimização da velocidade de alimentação da serra no Opti 4G
- Montagens disponíveis: padrão, Jet-Fit e corrente de ¾
- Lubrificação de Óleo da Corrente
- Bomba de lubrificação de controlo proporcional acoplada ao tanque de óleo na proteção traseira
- Compensador interno para diferença de pressão constante
- Nível de lubrificação de fábrica a 30%
- Pontos de serviço: filtro de sucção, selo bloco-tanque, válvulas, selos dos pistões e mola do pistão
- Lubrificação por Graxa
- Componentes: lubrificador SKF HG 1000 e distribuidor SKF SGA-012-ZN
- Posições de montagem no H6 e função de dosagem durante a descida da serra
- Ajuste de quantidade e consumo de referência de aproximadamente 200 g por 8 horas
- Tilt
- Funções de levantar, abaixar, flutuar e bloquear
- Ajuste da válvula de redução de pressão no Opti a 160 bar e ajuste MR a 150 bar (140 bar no ponto de medição da linha LS)
- Funções do carretel conforme o deslocamento: posição central fechada, 2,0 mm flutuante, 3,5 mm de caudal, 6,0 mm de caudal máximo
- Sensor indutivo do tilt e lista de funções automáticas afetadas
- Alimentação dos Rolos
- Mecânica: posição dos rolos superiores no H5 face ao H6, H7 e H8
- Motores de alimentação fixados com 10 parafusos M16x35 12.9
- Hidráulica: quatro motores em dois circuitos, rendimento até 400 l/min, nível de pressão de 280 bar com PRV de 330 bar
- Motores de pistão laterais Rexroth MCR05 com capacidades de 750 cc (H8), 620 cc (H7), 520 cc (H6) e 325 cc (H5)
- Motores dos rolos superiores Danfoss TMT com capacidades de 500 cc (H8), 400 cc (H7), 315 cc (H6) e 250 cc (H5)
- Medição de Comprimento
- Estrutura nos H6, H7 e H8 com quadro cortado a plasma e cabo de sensor protegido
- Compressão contra o tronco com tabela de pressão em kg/lb e medida L1 em mm/pol, de 140 kg (14 mm) a 220 kg (30 mm), ajuste de fábrica a 180 kg (22 mm)
- Estrutura específica do H5 com nivelador no topo e retração hidráulica da roda de medição
- Sensor de pulso Emeta MA-300-10-500-9 com 500 pulsos por volta e leitura a 90 graus, resultando em 2000 pulsos por volta
- Opções de roda de medição: três lâminas e modelo grande
- Considerações de precisão, derrapagem, desgaste dos dentes e condições mecânicas
- Calibração manual e com calibrador, correção por milhar e correção de comprimento traseiro
- Medição de Diâmetro
- Medição pelos rolos: corrente fixada na barra de reação a rodar o sensor, cálculo triangular
- Sensor HALL com alimentação de +5 V e sinal entre aproximadamente 0,5 V e 4,5 V, valor de 50 com rolos fechados e 900–1000 com rolos abertos
- Ajuste do sensor e alarme quando a posição cai abaixo de 45
- Medição pelas facas dianteiras: dois sensores de pulso, 1000 pulsos por volta e leitura a 90 graus, precisão aproximada de 0,3 mm
- Ativação do cabeçote, inicialização dos sensores de pulso, limites mecânicos e ajuste do pulso zero
- Valor mínimo de medição com as opções desligado, ligado, ligado após 0,5 metros e ligado após 0,5 metros sem mínimo abaixo de 110 mm
- Cálculo de volume, árvores bifurcadas e ajustes de pressão das facas dianteiras
- Equipamentos
- Marcação de cor: pressão reduzida a 55 bar, pistões das válvulas, válvulas de retenção nas linhas de cor, tempos de espera e pulverização
- Bicos de spray na faca traseira e no alojamento da barra de serra, com vantagens e limitações de cada solução
- Tratamento do toco: recipiente de aditivo, cilindro de bomba, ajustes de controlo de injeção e de corte, atraso da lâmina
- Facas Desgalhadoras
- Qualidade de desgalhamento e condições exigidas por tipo de copa
- Ajuste das facas superiores com folga de aproximadamente 3 mm
- Recondicionamento com ângulo de 30 graus, contra-afiação e chanfro de 45 graus por 1–1,5 mm no topo
- Ajuste da folga da faixa de liderança e verificação com as ferramentas fornecidas com a máquina
- Calibração
- Porquê calibrar: comprimento correto, classes de diâmetro corretas, medições de volume corretas e efeito nas funções automáticas
- Controlo diário de comprimento, envio de dados para o calibrador e cálculo de proposta de calibração
- Medição com calibrador, amostras a 90 graus entre o ponto mais fino e o mais espesso
- Calibração de diâmetro, proposta de correção, código de cores e filtragem de pontos de medição
- Tempo de armazenamento de calibração, padrão e por classe de diâmetro
- Relatórios comparativos entre calibrador e cabeçote harvester
- Calibrador de medição de 240 mm fornecido com a máquina
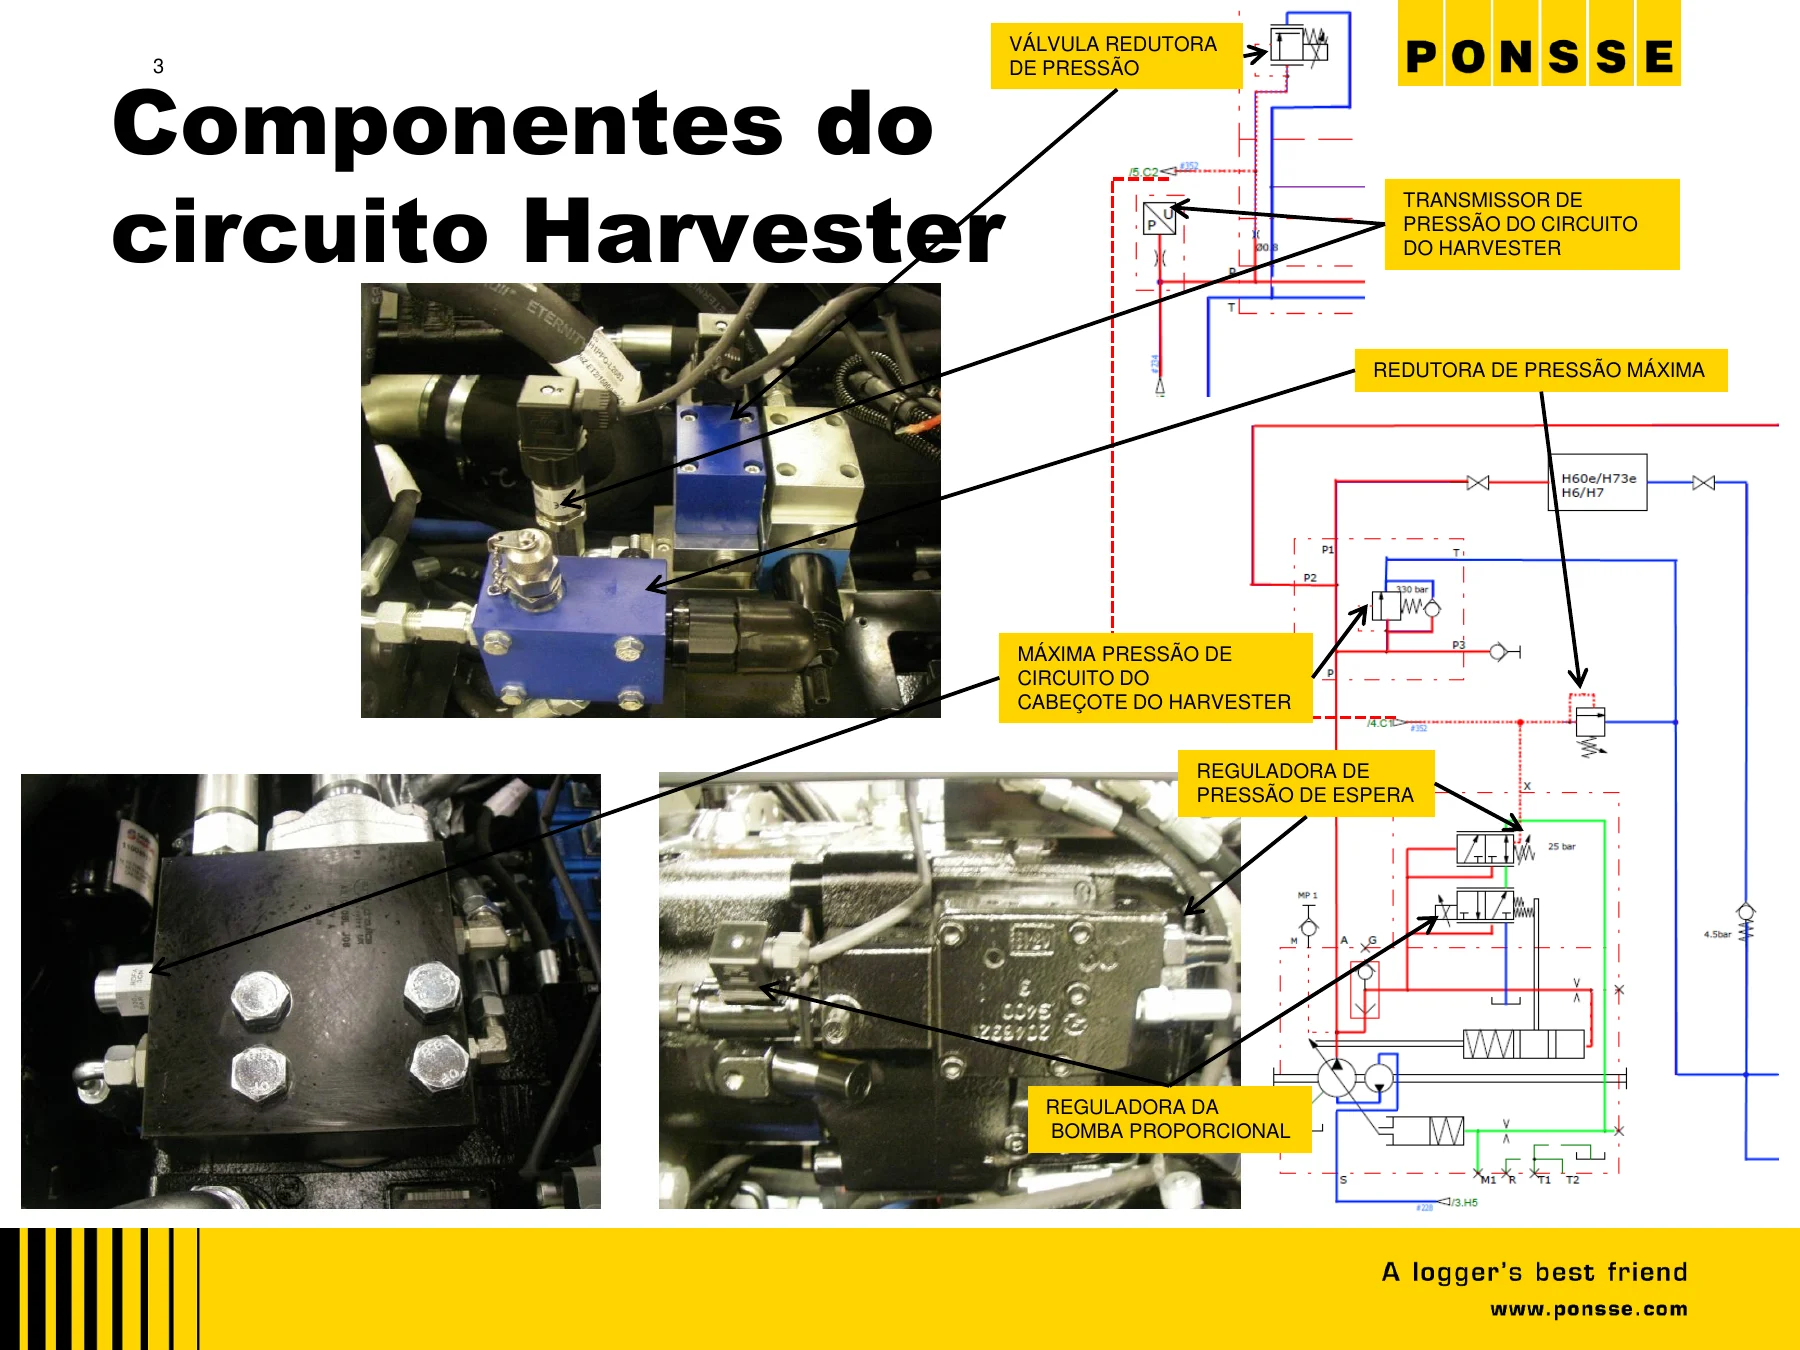
Aquilo que distingue este documento é a forma como liga o diagrama à bancada. Os esquemas hidráulicos do circuito Harvester aparecem acompanhados dos valores concretos a que devem ser ajustados, os blocos de válvulas são fotografados e identificados componente a componente, e os procedimentos de calibração indicam não só o que fazer mas também os valores de referência que se devem ler no Opti 4G após cada passo. As páginas dedicadas ao bloco de válvulas mostram os pontos de medição MP, MP1, MP2, MP3, DR e LS MP com as respetivas pressões, o que permite diagnosticar uma avaria por leitura em vez de por tentativa.
O material cobre igualmente a parte elétrica com o mesmo nível de detalhe: as tabelas de pinagem dos conectores J1 a J5 do módulo do cabeçote indicam sinal, função e pino para cada entrada e cada saída, e o método de identificação do tipo de válvula por tensão no pino J2-12 é explicado com os três casos possíveis. Quem trabalha com cabeçotes Série H sabe que uma configuração errada enviada para o cabeçote pode originar uma função perigosa, e é exatamente esse risco que a identificação de válvula e a ordem de calibração descrita aqui procuram evitar.
As secções sobre o tensor de corrente CT e CT+ são igualmente completas, com vistas explodidas, identificação de cada peça, o procedimento de substituição da serra, o ajuste da distância de sensibilidade dos sensores a 1 mm e a explicação do canal de óleo e do canal do tratamento de toco. A medição de comprimento e a medição de diâmetro são tratadas com as tolerâncias, resoluções e correções que o sistema aceita, incluindo a forma correta de medir com o calibrador e o efeito real de um erro de 1 mm ao longo de 1 metro em função do diâmetro do tronco.
Para Que Serve Este Manual
Com este manual em mãos é possível executar e verificar um conjunto largo de intervenções nos cabeçotes Ponsse H5, H6, H7 e H8 e nas máquinas base Beaver, Fox, Ergo e Bear:
- Interpretar os diagramas hidráulicos do circuito Harvester e localizar cada componente no bloco de válvulas
- Ajustar a bomba proporcional, os níveis de controlo em mA, as rampas e as configurações de filtragem
- Calibrar o transmissor de pressão do cabeçote e a válvula redutora de pressão com verificação prévia do ΔP
- Regular os redutores de pressão do bloco na sequência correta, conforme o tensor instalado
- Configurar o ajuste de potência e o aumento de RPM na alimentação rápida
- Diagnosticar avarias elétricas com as tabelas de pinagem dos conectores J1 a J5 e a identificação do tipo de válvula
- Substituir a serra, ajustar os sensores de posição e a distância de sensibilidade no tensor CT
- Trabalhar com o tensor CT+, incluindo canais de óleo, tensor automático e controlo de serra de alta resolução
- Configurar e manter a lubrificação de óleo da corrente e a lubrificação por graxa com o distribuidor SKF
- Ajustar o tilt, os rolos de alimentação e as pressões das facas dianteiras
- Calibrar comprimento e diâmetro, interpretar os relatórios do Opti 4G e decidir quando substituir a roda de medição
- Recondicionar e afiar as facas desgalhadoras com os ângulos e folgas corretos
- Configurar marcação de cor e tratamento de toco
A razão pela qual estes valores importam é simples: nos cabeçotes harvester, um ΔP fora dos 25 ± 1 bar, uma rampa de acabamento mal definida ou uma roda de medição com dentes gastos traduzem-se diretamente em comprimentos errados, classes de diâmetro trocadas e volume de madeira mal contabilizado. Uma calibração de diâmetro incorreta não afeta apenas o relatório de produção — altera a pressão da faca de desgalhamento e do rolo de alimentação ao longo da curva, porque o sistema ajusta a pressão de acordo com o tamanho que julga estar a processar. Este documento explica essas ligações e indica como as manter dentro dos limites.
A entrega é feita por download imediato em formato PDF após a confirmação do pagamento. Não há envio físico nem espera de transporte. O ficheiro abre em qualquer computador, tablet ou telemóvel e pode ser impresso página a página para levar para a máquina, o que é particularmente útil nas secções de ajuste de pressões e de calibração, onde é preciso ter o valor de referência à frente enquanto se roda o parafuso.
IMAGES PREVIEW
Reviews
There are no reviews yet.